eng
+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
اکثر پیچ های فولادی ضد زنگ از استوک میله بریده نمی شوند. آنها به سردی از سیم و با سرعت هایی که بسیاری از مهندسان را متعجب می کند، تشکیل می شوند، سپس نخ نورد می شوند، تمیز می شوند و بازرسی می شوند. هر مرحله یک اثر انگشت بر روی پیچ تمام شده باقی می گذارد: جریان دانه، پرداخت سطح، دقت رزوه، و عملکرد خوردگی. در این مقاله کلمه پیچ پیچ و مهره و سایر بست های رزوه دار را پوشش می دهد. اگر فرآیند را درک می کنید، می توانید سوالات بهتری در مورد قطعاتی که خریداری می کنید بپرسید و متوجه شوید که چرا دو پیچ با ابعاد یکسان می توانند در یک مونتاژ بسیار متفاوت عمل کنند.
هر پیچ به عنوان یک میله سیم فولادی با قطر 5.5 میلی متر تا 25 میلی متر شروع می شود که در درجه های انتخاب شده برای مقاومت و مقاومت در برابر خوردگی عرضه می شود. رایج ترین گریدهای آستنیتی برای اتصال دهنده های فولادی ضد زنگ 304/304L و 316/316L هستند. گرید 316L حاوی مولیبدن است که مقاومت در برابر کلریدها و اسیدها را بهبود می بخشد و آن را به گزینه ای ارجح برای محیط های دریایی، شیمیایی و فرآوری مواد غذایی تبدیل می کند. قبل از شکلگیری، میله را ترشی میکنند تا رسوب از بین برود، با یک روانکننده کشش مناسب پوشانده میشود و از طریق یک سری قالبهای کاربید کشیده میشود تا به قطر دقیق مورد نیاز برای اندازه پیچ در حال ساخت برسد.
کشیدن سیم فقط به قطر نیست. همچنین حجم فضای خالی که قالب هدینگ را پر میکند و سختی سیمی را که هدر میتواند تحمل کند را کنترل میکند. سیمی که خیلی سخت است ممکن است در قالب شکسته شود. سیمی که خیلی نرم است ممکن است گوشه های سر تیز را پر نکند. به همین دلیل است که یک سازنده گواهینامه های مواد دریافتی، استحکام کششی و عیوب سطح را قبل از تولید بررسی می کند.
هدینگ سرد هسته اصلی تولید پیچ مدرن است. طول سیم کشیده شده به وزن خالی دقیق بریده می شود، از طریق قالب های متوالی منتقل می شود و با مشت هایی با سرعت بالا ضربه می زند. ضربه باعث می شود که فولاد به شکل سر در بیاید. سرهای شش گوش، سر تابه، سرهای فرو رفته، فلنج ها و گردن های مربعی همگی می توانند بدون گرم کردن فلز شکل بگیرند. از آنجایی که ماده جریان دارد، ساختار دانه به جای اینکه با برش قطع شود، از خطوط سر پیروی می کند. این دلیل اصلی قویتر و قابل اطمینانتر بودن پیچهای سر سرد نسبت به پیچهای ماشینکاری شده از همان مواد است.
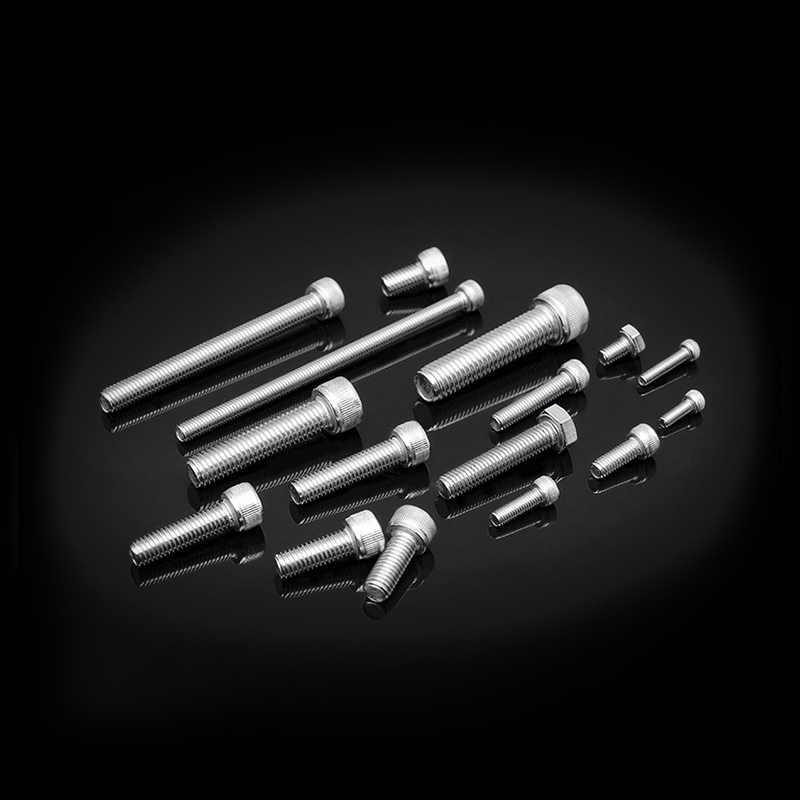
یکی از نمونههای رایج هدهای سرد شکل، پیچ کلاهک سر سوکت شش گوش است. سوکت هگز داخلی از قسمت خالی ماشینی جدا نشده است. در هدر اکسترود می شود که ساختار دانه را پیوسته نگه می دارد.
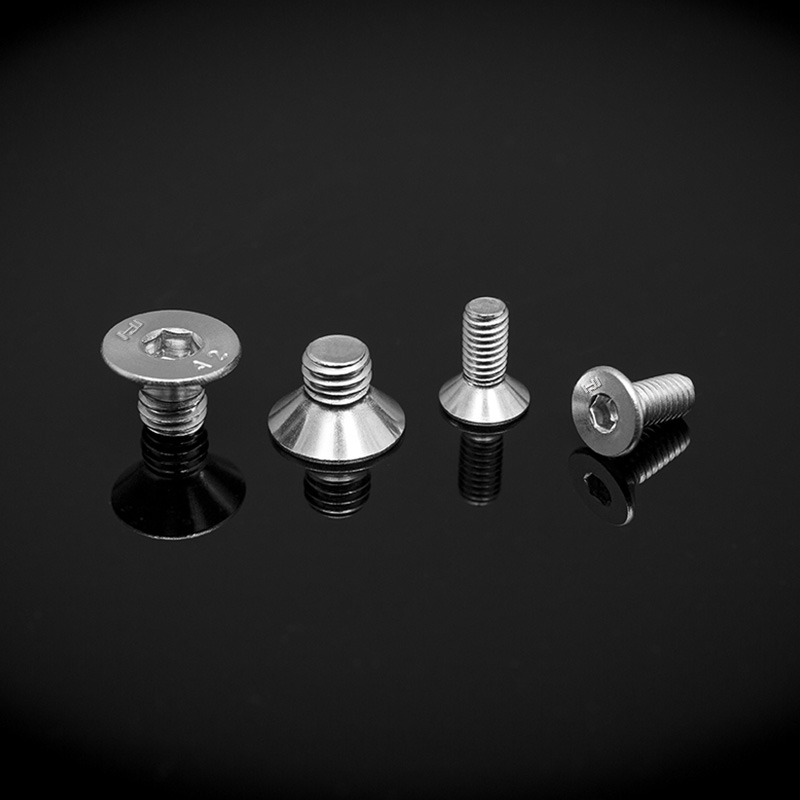
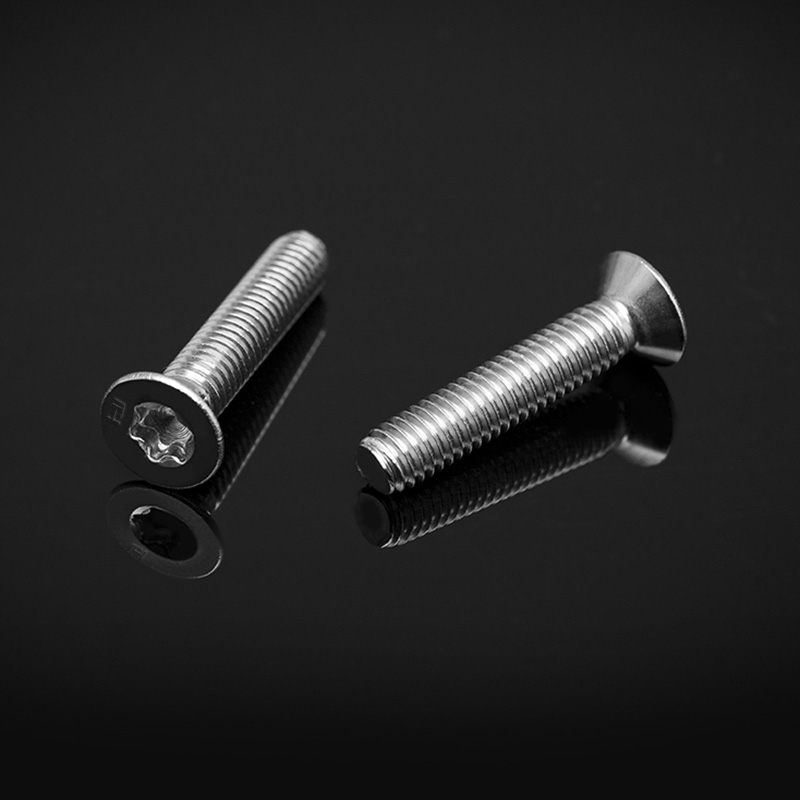
 پیچ سر درپوش شش سوکت از جنس استنلس استیل DIN 912 هد سرد سوکت هگز داخلی را اکسترود می کند و ساختار دانه را پیوسته نگه می دارد. مناسب برای اتصالات تجهیزات مکانیکی که نیاز به نصب گشتاور و بست قوی تحت بارهای زیاد دارند. مشاهده محصول →
هدینگ سرد همچنین سرهای خاصی را ایجاد می کند مانند سرهای قارچی با گردن مربع که اغلب در اتصالات چوبی و سازه ای استفاده می شود و هندسه های غیر استانداردی که نمی توان آنها را از نظر اقتصادی برش داد.
پس از تشکیل سر، قسمت خالی هیچ نخی ندارد. مرحله بعدی نورد نخ است که به آن شکل دهی نخ نیز می گویند. قسمت خالی بین قالب های مسطح یا بین قالب های استوانه ای دوار که برجستگی ها و شیارهای آن تصویر آینه ای نخ مورد نیاز است فشرده می شود. همانطور که قالب ها فولاد را فشرده می کنند، مواد به سمت بیرون رانده می شوند تا ریشه ها و تاج ها را تشکیل دهند. هیچ تراشه و هیچ ضرر مادی وجود ندارد.
نخ های نورد چندین مزیت دارند:
برش با نخ برای قطرهای بسیار بزرگ، نمونهها یا موادی که به اندازه کافی انعطافپذیر برای رول شدن نیستند، در نظر گرفته میشود. برای اکثر پیچ های فولادی ضد زنگ در اندازه های M2 تا M20، نورد استاندارد است.
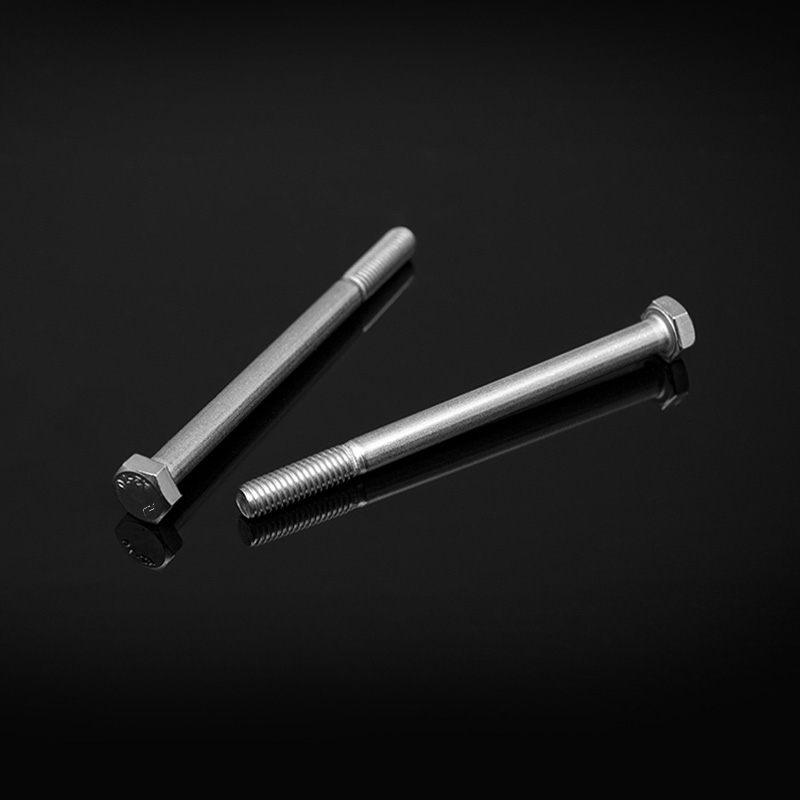
پیچهای سر ششضلعی کاملاً رزوهشده تولید شده با استاندارد DIN 933 نمونهای معمولی هستند: سر سرد است و تمام طول ساقه در یک پاس نورد میشود.
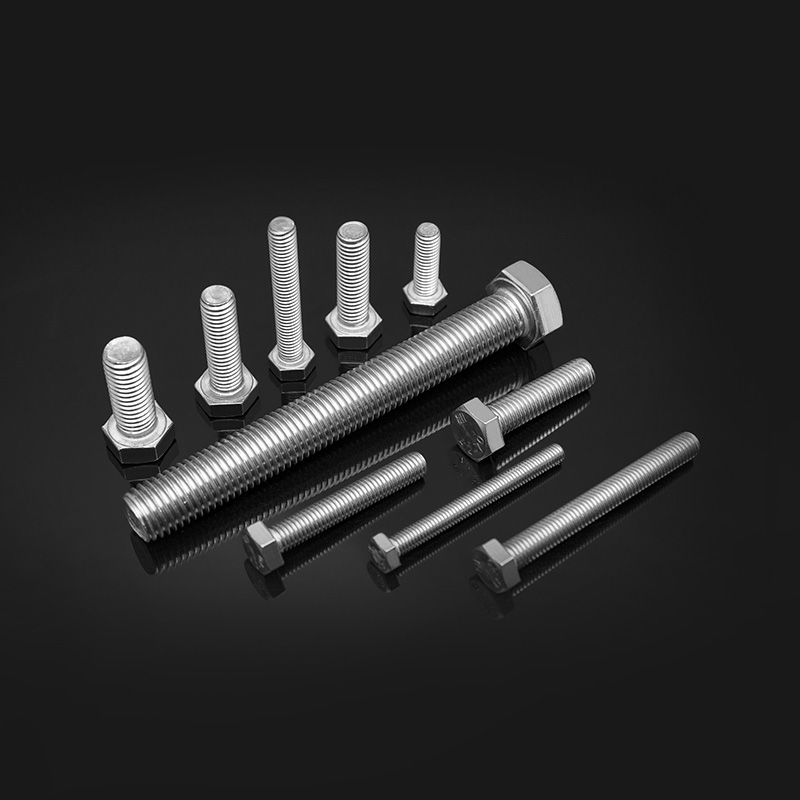 پیچ و مهره های سر شش گوش با نخ کامل فولاد ضد زنگ DIN 933 طراحی کاملا رزوه ای اتصال قوی را برای کاربردهای سنگین فراهم می کند. سر سرد و نخ نورد شده در یک پاس، مناسب برای تجهیزات سنگین، ماشین آلات صنعتی و ساختمانی. مشاهده محصول →
یکی از تصورات غلط رایج این است که پیچ های فولادی ضد زنگ با عملیات حرارتی کوره سخت می شوند. در واقع، گریدهای آستنیتی مانند 304 و 316L نمی توانند با عملیات حرارتی سخت شوند. استحکام آنها از کار سرد ناشی از کشش سیم و سرد شدن سر ناشی می شود. ممکن است برای کاهش تنش پسماند پس از شکلگیری شدید، یک عملیات حرارتی پایین اعمال شود و اگر ماده بیش از حد سخت شده باشد، بازپخت میتواند شکلپذیری را بازیابی کند.
فولادهای زنگ نزن مارتنزیتی مانند 410 یا 420 متفاوت هستند: آنها با کوئنچ و تمپر سخت می شوند و در جاهایی که سختی و مقاومت سایشی بالاتری مورد نیاز است استفاده می شوند. برای اتصال دهنده های آستنیتی صنعتی، عبارت A2-70 یا A4-80 قبلاً کلاس خاصیت را به شما می گوید که از طریق کار سرد به دست می آید.
پس از شکل دهی و عملیات حرارتی، پیچ ها برای حذف روان کننده ها و ریزه های فلزی تمیز می شوند، سپس در حمام اسید نیتریک یا سیتریک غیرفعال می شوند. غیرفعال سازی آهن آزاد را از سطح حل می کند و لایه طبیعی کروم اکسید را تقویت می کند که به فولاد ضد زنگ مقاومت در برابر خوردگی آن را می دهد. برای سطح روشنتر و صافتر، ممکن است پولیش الکتریکی مشخص شود.
کنترل کیفیت از سیم ورودی به کارتن بسته بندی شده انجام می شود. در خطوط تولید ما، اندازه خالی، پر شدن سر، قطر رزوه، سختی و وضعیت سطح بصری را کنترل می کنیم. نمونه های تصادفی نهایی مطابق با استانداردهای قابل اجرا آزمایش می شوند. جدول زیر چک های رایج را خلاصه می کند.
| بررسی کنید | آنچه را تأیید می کند | روش رایج |
|---|---|---|
| دقت ابعادی | ارتفاع سر، عرض سر، قطر گام نخ | کولیس، فیش سنج، مقایسه کننده نوری |
| استحکام مکانیکی | بار اثبات، استحکام کششی | دستگاه تست کشش |
| سختی | مقاومت در برابر فرورفتگی | تست ویکرز یا راکول |
| مقاومت در برابر خوردگی | مقاومت در برابر زنگ قرمز | تست نمک پاشی |
| کیفیت سطح | خراش ها، ترک ها، نشانه های مرگ | بازرسی بصری، میکروسکوپ، تست ذرات مغناطیسی |
استانداردها نقش زیادی دارند. ISO 3506-1 طبقات خاصی را برای اتصال دهنده های فولادی ضد زنگ تعریف می کند: A2-70 به معنی یک بست آستنیتی 304 با حداقل استحکام کششی 700 مگاپاسکال است، در حالی که A4-80 به یک اتصال دهنده نوع 316 با 800 MPa اشاره دارد. یک تامین کننده مسئول هر زمان که شکل اجازه می دهد، سر را علامت گذاری می کند و گواهی های آزمایشی را با سوابق قابل ردیابی ارائه می دهد.
دانستن نحوه ساخت پیچ ها، نحوه خرید آنها را تغییر می دهد. پیچ های با سر سرد و رزوه نورد شده معمولاً بهتر از پیچ های برش خورده یا ماشینکاری شده تحت بارگذاری خستگی عمل می کنند، بنابراین در موتورها، وسایل نقلیه ریلی، توربین های بادی و سازه های فولادی ترجیح داده می شوند. اما این فرآیند فقط زمانی به خوبی کار می کند که سیم تمیز باشد، قالب ها حفظ شوند و برنامه بازرسی واقعی باشد.
قبل از ثبت سفارش، گواهیهای مواد، علائم طبقهبندی دارایی، گزارشهای آزمایش ابعادی و دادههای نمک پاشی را بخواهید. از کارخانه دیدن کنید یا مدارک ویدیویی تولید را درخواست کنید. قالب های فرسوده سرد می توانند ترک هایی در زیر سر ایجاد کنند که با چشم غیرمسلح نامرئی هستند و یک دسته بد ممکن است یک بررسی ابعادی ساده را انجام دهد و در عین حال نقص های داخلی را پنهان کند. یک تامین کننده قابل اعتماد به شما نشان می دهد که چگونه این خطرات را کنترل می کند.
برای تعریف یک مشخصات کاربردی برای برنامه خود، می توانید ما را بخوانید راهنمای انتخاب پیچ و مهره های فولادی ضد زنگ .
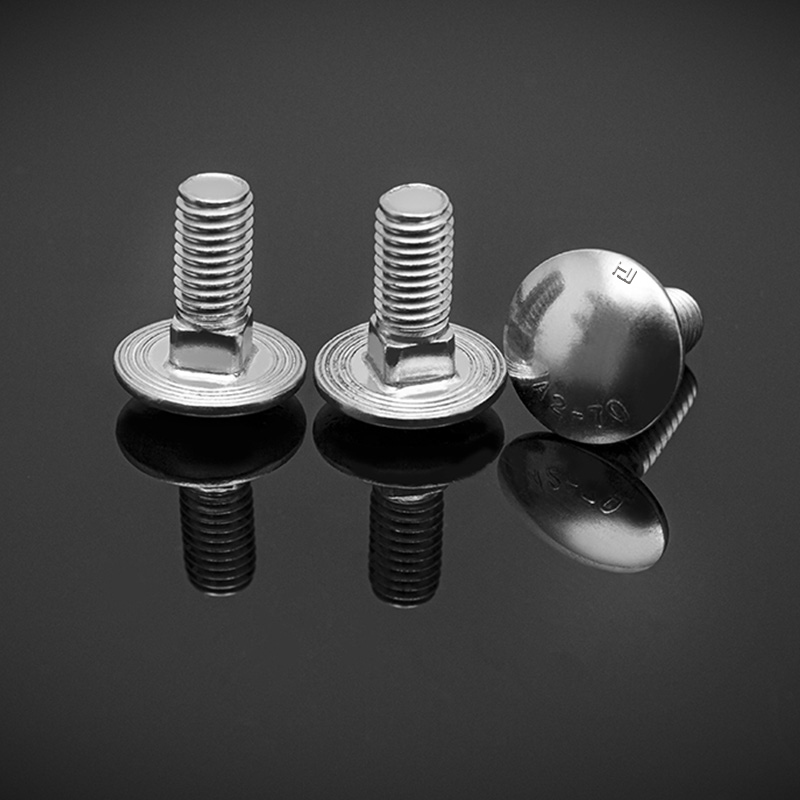
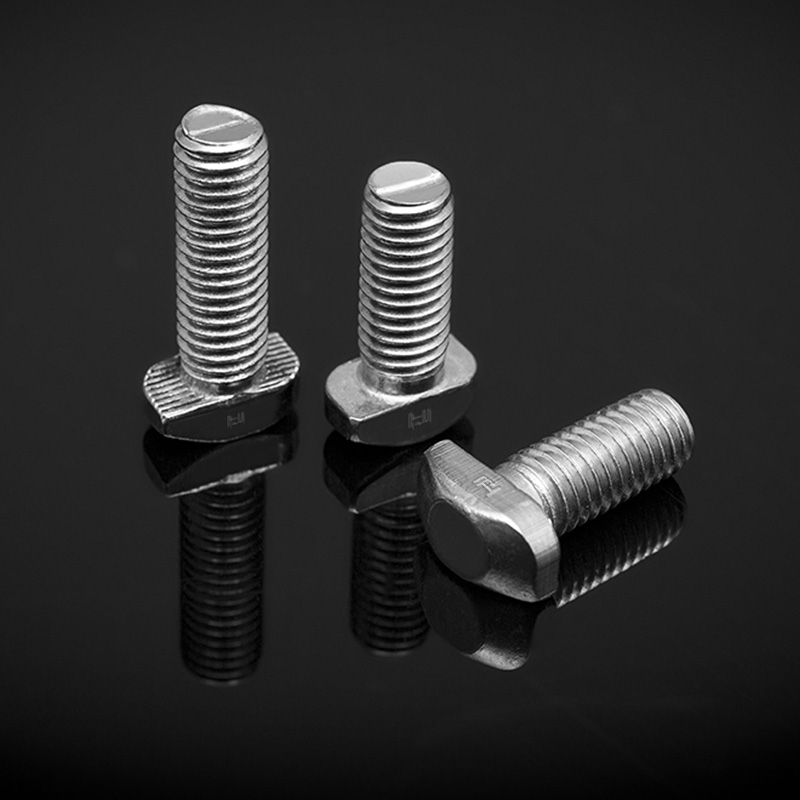
شکل های مخصوص سر نیز با همین فرآیند ساخته می شود. به عنوان مثال، یک سر قارچ با گردن مربع با سر سرد با یک یقه مربع زیر سر برای جلوگیری از چرخش در چوب یا اتصالات ساختاری.
 پیچ و مهره یقه مربعی سر قارچ از جنس استنلس استیل DIN 603 سر نیم دایره با گردن مربع از چرخش جلوگیری می کند، ایده آل برای اتصالات چوبی و فلزی. نخ کوتاه مناسب مواد نرم تری مانند چوب است که در مبلمان و اتصالات ساختاری استفاده می شود. مشاهده محصول →
این نوعی تنوع است که ثابت می کند یک سازنده طراحی ابزار را درک می کند، نه فقط استانداردهای کاتالوگ.
تولید پیچ یک رشته شکل دهی دقیق است. هنگامی که بدانید پیچها چگونه ساخته میشوند، میتوانید یک تامینکننده را بر اساس کیفیت سیم، وضعیت قالبها، پایداری نورد رزوهها و کامل بودن دادههای بازرسی آنها ارزیابی کنید. این بسیار معنادارتر از مقایسه قیمت ها به تنهایی است.
موضوع تحمل: 6 گرم استاندارد DIN 13-15، DIN 13-12 قطر میله d d≤M20:A2-70,A4-70; M20<d≤M39:A2-50,A4-50; d≥M39:C3,C4; d<M39
See Details
حق چاپ © شرکت محصولات فولادی ضد زنگ جیانگ سو هواجی با مسئولیت محدود. تمامی حقوق محفوظ است.